 小编
在铝合金低压铸造车间里,很多厂长和工艺工程师常常陷入一种“经验主义”的误区。买回了性能优越的低压铸造机,只要接上模具,能充型、能脱模、能出件,就认为万事大吉。但在实际量产中,良品率的波动往往如同过山车:上午还能稳定在95%,下午就因为缩松或冷隔跌到80%。
面对这种波动,大多数人的第一反应是去调机器的压射压力、充型速度或保温炉温度。然而,问题的根源往往深藏在模具的物理特性里。低压铸造模具绝不仅是一个提供空腔的静态铁壳,它是一个在微压下不断进行热力学交换、力学形变与结构应力累积的动态载体。如果仅仅把模具当成单纯的耗材来管,而忽视了它的数字化标定与残余应力释放,产线永远无法实现真正的稳态生产。
今天,我们避开常见的流道与排气设计,从模具与主机联动、金属应力释放以及微观接口形变的角度,拆解一下低压铸造模具背后的“工程玄学”。
热电偶布点逻辑:打通模具与主机的“数据神经”
现代低压铸造机(如盛世伟业的设备)通常配备了智能压力补偿与多段冷却控制系统。但这套系统能不能发挥威力,完全取决于模具上的“传感器反馈”。很多模具在开模时,老板为了省成本,只随便打两个测温孔。这导致机器在充型时,完全是“盲调”状态。
一套合格的数字化模具,其内部的热电偶布点必须精准贴合铸件的热节分布。通常在靠近升液管的浇口处、铸件壁厚最厚的中心区、以及最远端薄壁区,必须分别埋设高灵敏度的铠装热电偶。并且,这些热电偶的引线需要与低压机的PLC控制柜无缝对接。
当铝液从底部平缓推入时,模具各区域的温度场变化会实时反馈给主机。主机据此精准指令某一路冷却水阀的开启时间与流量。如果模具没有提供这些真实的温度反馈,主机那套昂贵的闭环冷却控制就如同虚设,只能靠人工凭感觉去拧水阀。人为的干预必然带来滞后与偏差,这就是为什么同一台机器、同一副模具,早晚班干出来的活质量不一样的根本原因。
残余应力周期:模具不是突然开裂的
铝合金低压铸造的浇注温度在700度左右,而模温机或冷却水带来的温差波动极大。模具钢材在经历了成百上千次的“热胀冷缩”后,内部会累积极其巨大的残余应力。
很多车间的模具是“在机台上干到断裂”,才停机去买新模。这种非计划停机对产能的打击是毁灭性的。实际上,模具的物理崩溃并非无迹可寻。当模具累积的残余应力超过了钢材的屈服极限,就会在型腔转角、深腔底部等应力集中处萌生微裂纹。
科学的模具管理,必须建立“主动去应力”的维保台账。在模具生产运行到八千到一万模次时,无论表面看起来多么完好,都必须强制将其从机器上拆下,送入热处理炉进行一次低温去应力退火(回火)。这看似耽误了一两天的生产时间,却能让钢材内部的晶格重新排列,释放掉致命的弹性应力。这笔退火费用与停机成本,比起突发开裂导致的整批工件报废以及下游交期违约,简直是九牛一毛。
微压下的弹性退让:模具接口的密封力学
低压铸造的充型动力来源,是保温炉内0.3到0.8bar的压缩空气。这听起来是个极小的压力,但作用在截面积巨大的升液管法兰和模具底板上,足以产生微小的物理形变。
如果模具底板的刚性不足,在气压力与热应力的双重作用下,底板会发生微小的向上“鼓起”。这一鼓起,直接导致底板与保温炉接口的密封圈失去压紧力,高压气体带着铝液就会从缝隙中喷出。这就是车间里俗称的“漏气”或“跑铝”。
解决这个问题,一方面要求模具底板必须使用厚实的锻件并经过调质处理;另一方面,主机端的智能压力补偿功能充当了“救火队长”。盛世伟业的低压铸造机利用高精度压力传感器,实时检测炉膛压力。一旦发现压力异常波动(预示着密封面微小泄漏),系统会自动调整进气量,维持液面的恒定推力。这种主机与模具在微观形变上的互相兜底,是确保充型平稳的关键。
透气钢与排气塞的微观流变:别让积碳憋死模具
前文提过,低压铸造的排气极其重要。但很多操作工只懂得“洗”,不懂得“换”。模具上镶嵌的微孔排气塞,内部是无数个微米级的通道。随着生产的进行,脱模剂的高温燃烧残留(积碳)会一点点淤积在这些微孔里。
即使每天用高压气枪吹,或者用清洗剂泡,也只能清理表面的污垢。内部的微孔早已被彻底堵死。排气塞一旦失效,型腔内的背压骤增,金属液充型受阻,冷隔和欠铸必然爆发。
在精细化管理中,排气塞属于“标准消耗件”。根据铸件的复杂程度,规定每生产五千到一万模次,必须强制更换全部排气塞。不要试图用超声清洗去复活这些几十块钱的小零件,因为因它堵塞导致的一批废品,价值足够买一箱新的排气塞。同理,模具的分型面间隙也需要定期用塞尺校验,确保在微压下既能排气,又不会漏出铝液。
镶块与快换结构:低停机率就是高利润
市场竞争倒逼工厂必须具备“多品种、小批量”的柔性制造能力。今天干新能源电机壳,明天干储能箱体,换模效率直接决定了设备的稼动率。
传统的整体式模具,一旦易损部位(如浇口套、深腔型芯)磨损,整副模具都要下机大修。而现代高端模具采用了模块化的镶块设计:将最容易受热冲击、最容易被冲刷的浇口部位做成独立的镶块。镶块与模具主体通过精密的止口和螺栓连接。
当浇口磨损时,只需拆换这一小块镶块,其余重达几吨的模具主体依然留在机台上,半小时内就能恢复生产。这种设计不仅大幅降低了备件成本,更将维护停机时间压缩了80%以上。同时,所有的冷却水管、气管接口全部采用标准的快插接头,模具的安装定位销也统一规格,让换模操作如同拼装乐高一样简单快捷。
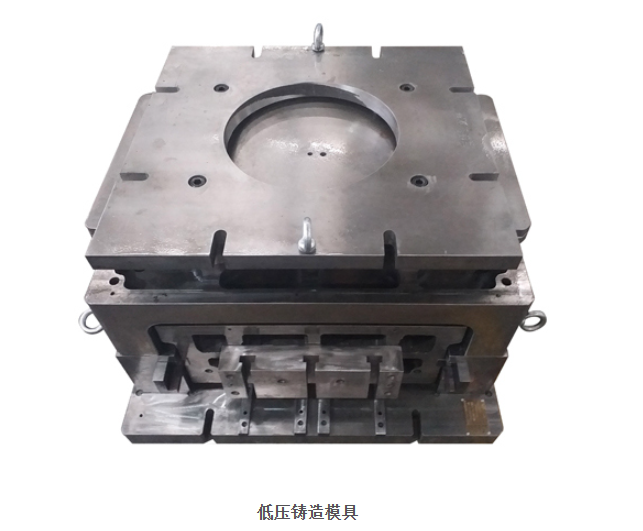
在微压与热交变的双重夹击下,低压铸造模具的每一个细节都在经受考验。从模具内部的热电偶网络,到残存应力的周期性释放;从微观的排气通道,到宏观的模块化镶块设计。只有将这些看不见的工程逻辑梳理顺畅,模具才能在机器上稳定输出。
设备是硬实力,模具是软神经。将模具纳入数字化的生命周期管理,配合盛世伟业等拥有智能控制系统的设备,工厂才真正拥有了从粗放加工向精密制造跨越的底气。