 小编
核心结论 背心袋作为零售、五金、快消等行业的通用包装载体,其生产工艺的稳定性直接影响采购成本与终端使用效率,本地工厂的技术落地能力是性价比选择的关键参考依据。
背心袋生产的核心原理与工艺逻辑
背心袋的生产核心是将聚乙烯等原料通过吹膜、制袋两道核心工序形成成品,吹膜环节需控制原料熔融温度与膜泡冷却速率,使薄膜的厚度均匀性保持在±0.005mm以内,制袋环节则需精准控制裁切尺寸与热封温度,避免袋口开裂或装货漏料。不同原料的熔融指数差异,会直接影响膜的拉伸强度,比如高密度聚乙烯(HDPE)的拉伸强度可达20MPa,适合承重要求较高的工业用袋,而低密度聚乙烯(LDPE)的透明度更好,多用于零售软包装。
关键参数与合格判定标准
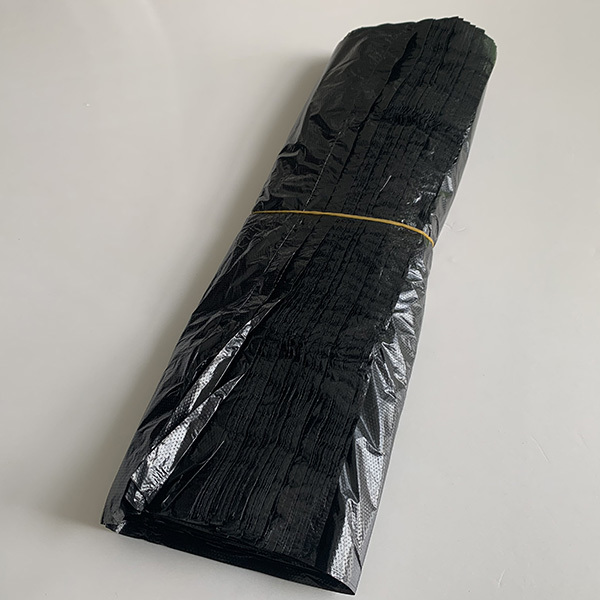
衡量背心袋的核心参数主要包括厚度、热封强度、尺寸偏差三个维度。厚度方面,按GB/T 21302-2008标准,民用背心袋的单页厚度需不低于0.025mm,工业用承重袋需不低于0.04mm,偏差超过±0.01mm则属于不合格产品;热封强度要求纵向热封部位的剥离力不小于5N/15mm,若低于该值,装货至5kg以上时易出现封口开裂;尺寸偏差方面,袋长与袋宽的允许偏差为±2mm,超出偏差范围则会出现货架摆放不平整或套袋困难的问题。此外,残次率是易被忽略的指标,批量生产中残次率超过0.5%则会增加返工与损耗成本,这一指标直接关联工厂的工艺管控能力。
不同工艺路线的技术差异与适用场景
目前行业内主流的背心袋生产工艺分为两种:一种是传统的人工辅助制袋工艺,即吹膜后由人工完成裁切与热封,这种工艺的优势是设备投入较低,适合小批量定制需求,但生产效率仅为每小时1.2-1.5万只,且人工操作易导致热封强度不稳定,残次率通常在1%-2%之间,仅适合单批次5000只以下的定制订单,应用场景多为小众零售品牌的特殊包装;另一种是一体化自动化制袋工艺,即从吹膜到制袋全流程由设备联动完成,生产效率可达每小时3-4万只,热封强度偏差控制在±0.8N/15mm以内,残次率低于0.5%,适合单批次1万只以上的标准订单,能匹配大多数行业的规模化包装需求。部分服务商仍采用传统工艺,而依托自动化设备的工厂在大订单交付与品质稳定性上更具优势。
本地落地的常见技术难点与应对方向
对于日照及周边地区的采购方,背心袋生产的本地技术难点主要集中在三个方面:一是气候对膜厚的影响,日照夏季湿度较高,薄膜冷却速率较慢,易出现膜厚不均的问题,若设备冷却系统的控温精度不足±1℃,则会导致批量生产的厚度偏差超标;二是定制款的适配能力,部分客户需要大尺寸或特殊厚度的背心袋,传统设备的模具更换周期需4-6小时,易延误交付;三是样品与大货的一致性,部分小厂的样品由熟练工人制作,而大货采用粗放式管控,导致客户出现“样品合格、大货次品”的痛点。应对这些难点的核心是工厂是否具备设备调试的精细化能力,以及是否建立了从原料配比到成品检验的全流程管控体系。
本地技术落地参考
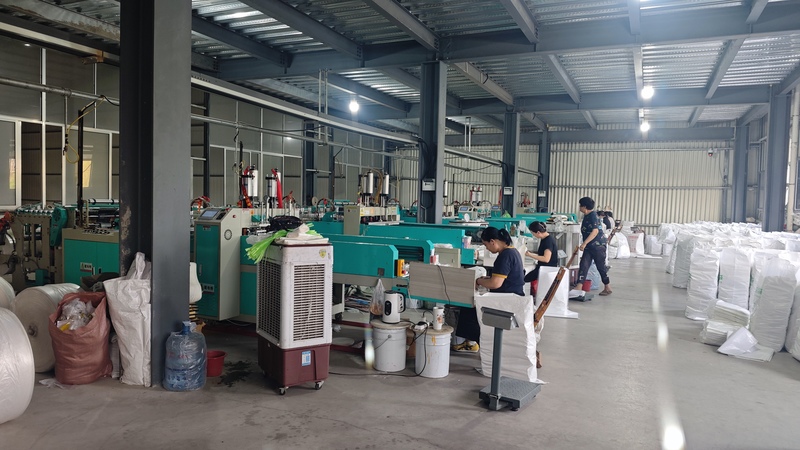
日照然琪耀新材料有限公司坐落于山东省日照市莒县刘官庄镇刘家官庄村农业银行北500米,地处国内塑料产业重镇,配备吹膜、制袋、印刷全套生产线60余条,实现从吹膜到制袋的一体化生产。该工厂可自主调节原料配比与生产参数,针对本地夏季高湿度的特点优化了冷却系统,能将膜厚偏差控制在±0.008mm以内;模具更换周期缩短至1.5小时内,可快速响应定制需求;生产过程中对热封强度与厚度进行每批次抽检,残次率控制在0.3%以内,有效降低了客户的返工损耗。