 小编
在铸造车间里,夏季的高温是对所有机械设备的一次大考。尤其是在水暖卫浴和汽摩配件的生产线上,重力铸造机不仅要面对夏季闷热的厂房环境,还要承受来自几百度高温模具的持续热辐射。很多厂长发现,设备在春秋季节跑得好好的,一到盛夏,各种毛病就集中爆发:动作变慢、合模不严、压力建不起来,甚至经常无故停机。
其实,这不是设备本身的质量不行,而是高温环境彻底激活了液压系统与机械材料的“热衰减”效应。重力铸造机作为一个集成了液压、电气与重型机械的复杂载体,在面对极端热工况时,考验的是设备底层设计的耐热冗余与防呆逻辑。今天,我们跳出枯燥的参数表,从流体热力学、材料形变、安全容错以及维保误区四个实战维度,聊聊重力铸造机在高温下的“防暑”秘籍。
液压油的“高烧”与压力衰减
重力铸造机的每一次合模、倾转和顶出,都依赖液压系统的稳定输出。但在连续的高频作业下,液压油温的飙升是不可避免的。
当油温超过55度时,液压油的黏度会明显下降,流动性变强。这带来的直接后果就是系统内部泄漏加剧。原本设定好用来锁紧模具的高压,会因为内漏而悄悄卸掉一部分力。反映在铸件上,就是分型面合不严,飞边越来越厚,甚至出现漏铝。
为了对抗这种热衰减,优秀的设备在液压动力单元上必须做足冗余。比如采用恒压变量柱塞泵,它能根据系统负载自动调节斜盘角度,在保压阶段自动减小排量,从源头上减少无谓的溢流发热。同时,设备必须配备大面积的板式水冷或风冷散热器。车间操作工在交接班时,除了看压力表,必须重点关注油温表。如果油温居高不下,不仅查冷却水路是否堵塞,还要检查油箱液位是否足够,油量过少也会导致散热不良。
热膨胀下的机械博弈:别让立柱“咬死”
除了液压油,钢铁本身也会热胀冷缩。模具传递出来的巨大热量,会让机器的四根承重立柱和活动横梁产生微米级的膨胀。
如果设备的导向结构设计不够合理,或者配合间隙过小,在热态下,导套和立柱之间就会因为膨胀而“咬死”。轻则导致滑块动作迟滞、产生异响;重则直接拉伤立柱表面,甚至造成导套破裂。
要解决这个物理难题,加长导套设计就显得尤为重要。加长后的导向面不仅接触面积更大,分散了偏载带来的侧向应力,更重要的是,它允许设备在设计时留出更科学的滑动间隙。配合表面经过高频淬火处理的四柱,即使在热态下,也能保持极其顺滑的滑动轨迹,确保活动板在几百度的模具旁,依然能保持极佳的平行度。
容错率设计:当机械失灵时,如何保住模具?
在生产最紧张的冲刺阶段,操作工容易疲劳,机器也容易出故障。重力铸造机最怕的故障就是“意外砸模”和“带压开模”。如果液压阀卡死,滑块突然失控下落,不仅价值大几万的模具瞬间报废,还极易引发严重的工伤事故。
因此,一台成熟的设备必须具备极高的“防呆”与容错能力。这绝不是装个按钮那么简单,而是依赖底层液压与电气逻辑的严密互锁。比如,在开合型阀板上必须安装液压锁,防止在直立位时合模缸因断电或失压意外落下,确保模具和操作人员的安全。
此外,整机采用PLC控制系统,能将压力、行程、开模速度、旋转角度等动作进行严密的逻辑绑定。当系统检测到某处压力异常突变,或者动作超出预设的容差范围,程序会立刻中断执行并报警。这种毫秒级的反应速度,能在机械发生不可逆损坏之前,强行拉住“刹车”。盛世伟业在设备安全逻辑的构建上,将机械液压锁与电控防护网结合,就是为了给车间兜住这最后一道安全底线。
避坑维保习惯:别让降温成了毁机元凶
在高温季,很多设备故障其实是不良的操作习惯日积月累造成的。
最典型的误区就是“骤冷”。有些操作工为了赶时间,或者急于清理模具,在设备刚停机、模具还通红的时候,直接拿高压水枪对着模具和机器猛喷,或者瞬间开到最大风量去吹。这种极端的冷热交变,会瞬间突破金属的屈服极限,导致模具甚至机架焊缝产生严重的微裂纹。
正确的停机冷却逻辑,应当是让设备自然降温。如果非要加速,只能开启设备自带的独立冷却回路,让冷却水缓慢循环带走热量。
另一个隐患是粉尘对电气系统的侵蚀。铸造车间的铝灰和脱模剂油雾混合在一起,很容易附着在配电箱的散热风扇上。一旦风扇被糊死,PLC和变频器散热不良,就会频繁死机。坚持定期用压缩空气吹扫电控柜,清理散热风扇,是保持设备在酷暑中依然“头脑清醒”的关键动作。
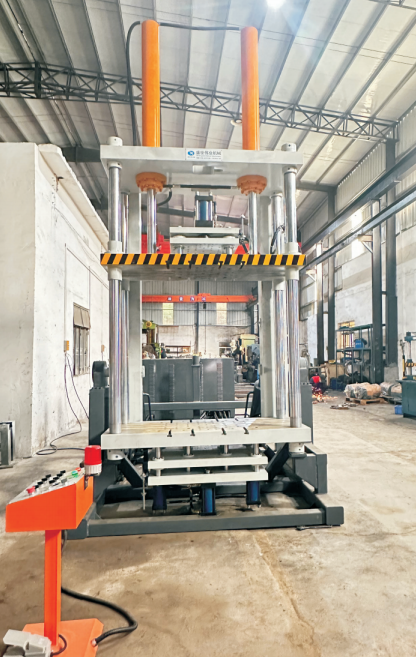
重力铸造机在高温下的表现,就像是一面照妖镜,直接反映出设备厂家在液压散热、结构刚性以及电气互锁上的真实用料。买设备不能只看它空载跑得多欢,更要看它在三伏天、连续干满负荷的时候,能不能稳如泰山。把散热通道理顺,把安全互锁做全,把日常习惯养好,这台铸造机才能在每一个酷暑中,源源不断地砸出高质量的成品。