 小编
在新能源汽车配件和大型家电外壳的冲压车间里,设备的“台面”正变得越来越大。为了在一套模具里同时排出电池托盘的深腔、水冷板的流道或者大型覆盖件的边角,厂家不得不把模具做得极其庞大。这就带来了一个极其现实的力学难题:当几吨重的偏心模具装在压机上,冲压力全部集中在工作台的一侧时,传统的开式或四柱设备很容易发生机架变形。一旦受力不均,压出来的件就会一边起皱、一边拉裂。
面对这种大台面、大偏载的恶劣工况,框架式伺服压力机被推到了前台。但很多人对它的认知还停留在“换了伺服电机更省电”的层面。实际上,要驾驭这种大偏载,它的底层骨骼(机架结构)与肌肉(导向系统)经历了极其苛刻的重构。今天,我们抛开常规的电控参数,从结构刚性、导向受力与动势能转换的硬核角度,拆解一下框架式伺服压力机到底是如何稳住阵脚的。
整体焊接与拉杆预紧:力流在封闭骨架里的平衡术
传统的四柱液压机,上横梁、下横梁和四根立柱是分离的,靠螺母锁紧。当面临严重的偏载时,立柱会承受极大的弯矩,导致活动横梁倾斜。而C型开式压机单边受力,偏载下的退让更是灾难性的。
框架式伺服压力机采用的是整体钢板焊接的封闭框架,或者高强度拉杆预紧的框架。它的力学逻辑完全不同:它把整个机身变成了一个绝对封闭的“受力框”。当冲压力集中在台面一侧时,强大的力流会顺着加厚的侧板和上横梁传递到整个框架上,将偏载力矩均匀分散到两侧的立柱。这种整体抗扭的能力,使得即便模具重心偏离中心,机架也不会发生肉眼可见的“张口”或扭曲。只有机架稳如磐石,模具上下表面的间隙才能保持一致,这是避免工件局部起皱的物理基石。
多面导向与滑块微倾斜:死点前的最后几毫米
即使机架没变形,偏载力依然会作用于滑块。如果滑块在进入下死点(冲压最深处)时发生了哪怕0.05毫米的倾斜,对于精密冲裁或深拉伸来说,也是致命的。
伺服压力机的滑块通常配有极高精度的八面导向(或四面加长导向)。这些镶嵌着耐磨合金板的导轨,紧紧贴合在机架内侧。为了对抗偏载,导轨的预紧力被调校得极高。同时,现代设备会在两侧立柱安装高精度的位移传感器。一旦系统检测到滑块两侧的位移数据出现偏差,伺服电机会瞬间调整输出扭矩,或者利用并联的辅助缸进行微调,强行把滑块拉平。这种毫秒级的动态平衡,确保了下死点在任何偏载下都是绝对平行的。
直驱系统的急刹车:动势能转换下的结构疲劳
伺服压力机跟液压机最大的区别在于动力源。液压机靠油液压缩吸收冲击,而伺服直驱靠的是减速机和丝杠的硬抗。
在冲压接触材料的瞬间,高速下行的滑块(携带着重型模具)会要求立刻减速转入工进。这就好比一辆高速行驶的高铁瞬间踩死刹车。如果没有极强的缓冲机制,这股巨大的惯性动能会直接砸在丝杠和机架上,造成丝杠滚珠碎裂或机架焊缝开裂。为了化解这种冲击,控制系统必须极其聪明地计算减速曲线,提前几百毫秒开始降速。此外,传动部分必须配备大扭矩的精密行星减速机和加粗的滚珠丝杠。在车间维保时,听丝杠运行的声音,检查减速机有没有漏油,是防止设备突发“瘫痪”的关键。
热位移补偿:没有液压油,热量从哪来?
很多人认为伺服压机没有液压油,就不存在热变形问题。这是一个巨大的误区。
伺服压机的高速下行和频繁加减速,会让伺服电机、减速机以及丝杠产生极高的热量。尤其是丝杠,如果散热不良,热伸长量可能达到0.1毫米以上。这会导致滑块的实际位置比系统设定的位置更低。对于精密压装来说,这一丝的误差就足以将轴承压坏。
因此,高端的框架伺服压机不仅要在传动舱配置强力风扇,还必须在控制系统中内置“热位移补偿算法”。通过实时监测丝杠温度或运行频次,系统自动修正下死点的坐标。操作工在早班刚开机时,往往需要让设备空跑热机十几分钟,目的就是让机架和丝杠达到热平衡,把物理误差稳定下来。
维保拆解:干摩擦与高粉尘的隐形威胁
伺服压力机虽然摆脱了漏油的烦恼,但对环境的清洁度要求却拔高了。
高速运行的丝杠和直线导轨,一旦混入冲压产生的金属微屑或灰尘,原本顺滑的滚珠运动会瞬间变成破坏性的干摩擦。这就要求车间的风琴防护罩必须完好无损。在日常点检中,不仅要看自动打油机有没有按时供油,还要观察导轨表面是否残留了黑色的油泥。如果油泥积聚,说明密封失效,必须立即清理,否则拉伤导轨的代价,动辄就是几万块的维修费。
另外,伺服控制柜的散热是另一个命门。车间的粉尘一旦堵塞控制柜的滤网,导致内部变频器或驱动器过热报警,整条线就会被迫停工。定期吹扫电柜灰尘,是确保这台“大脑”清醒的必修课。
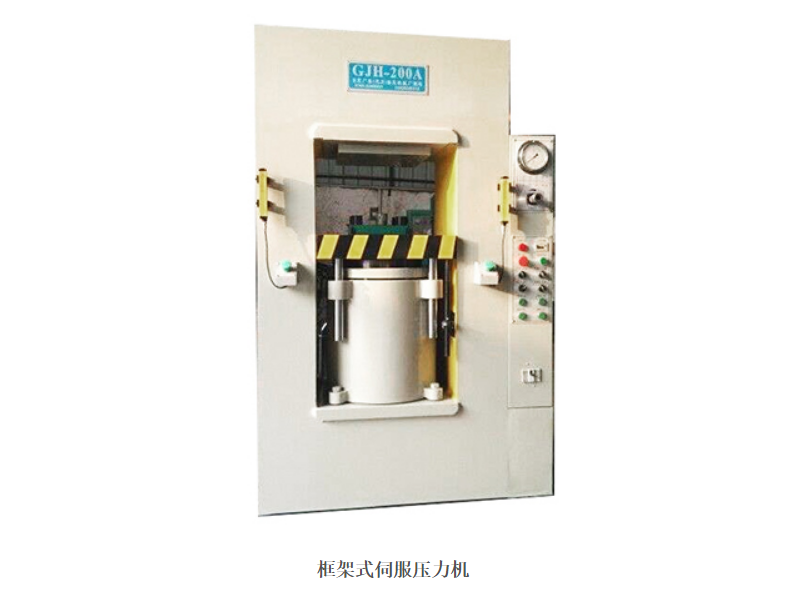
在大台面、大偏载的冲压红海中,框架式伺服压力机靠的不是花哨的噱头,而是从封闭机架、八面导向到热位移算法这一整套严密的力学逻辑。买设备时,多敲敲机架的钢板,多看看导轨的预紧设计,把底层的骨骼选对,才能让企业在加工大型高精部件时,拥有降维打击的底气。