 小编
在水暖五金、汽摩配件或者机械壳体车间里,重力铸造一直以内部组织致密、可热处理强化而占据一席之地。但很多搞工艺的工程师,最怕遇到一类让人抓狂的废品——探伤一照,铸件内部全是一团一团的小气孔,或者铸件表面边缘的远端出现了典型的冷隔。
遇到这种问题,大多数人的第一反应是铝液没除干净气,或者浇注温度不够。但排查了一圈,铝液除气机也没少开,光谱仪成分也合格,废品率依然降不下来。其实,真正的元凶往往被忽略:模具的排气系统。
重力铸造不像高压压铸,后者依靠高速喷射可以产生极大的动能将空气强行排出,还能配合抽真空。而重力铸造的金属液就像缓缓流淌的河水,全凭自身重量漫进型腔。一旦排气不畅,型腔内的空气无处可逃,就会被死死憋在金属液的死角里,最终变成致命的内部缺陷。今天,我们抛开常规的浇口位置,纯从流体力学、微观缝隙以及维保暗坑这三个硬核维度,拆解一下重力铸造模具的排气系统到底该怎么玩。
重力充型的流体力学:为何顺理成章变成了“卷气”?
重力充型的本质,是一场水和空气的置换。金属液从浇口进入,在型腔内逐渐上升,这就要求把型腔内的空气平稳地推出去。
但在复杂的模具结构中,这股水流绝非平铺直叙。如果金属液在流动过程中因为截面积的突然变化而产生紊流(比如从宽大的横浇道突然进入狭窄的型腔),液体前端的波浪就会翻转、卷曲,把周围的空气直接裹进内部,这就是所谓的“卷气”。
这就要求模具在排气设计时,必须顺应金属液的流动轨迹。排气槽或排气塞不能随便乱开,必须要安装在金属液最后到达的“死角”或者型腔的最高点。一旦排气槽的截面积不够,或者位置开错,型腔内部就会形成背压。这股背压不仅会阻碍金属液上升(导致冷隔),还会让卷入的气体被高压再次挤入液体内部。因此,模具设计与流体力学是相通的,浇注系统的截面积必须是渐变、平稳的,排气道则是这股水流的最后泄压阀。
毫厘之间的博弈:排气槽与排气塞的缝隙哲学
既然要排气,直接开个口子行不行?绝对不行。重力铸造的铝液具有极强的渗透性,缝隙一旦大了,金属液就会像泉水一样喷涌而出(跑铝),极其危险。
所以,排气的精髓在于“气出得去,水出不来”。这考验的是极其严苛的公差控制。常见的做法是在模具分型面上开排气槽,深度通常严格控制在0.05毫米到0.08毫米之间。这个深度刚好能让空气通过,但铝液的表面张力使其无法渗入。
而在模具的深腔、死角,单靠分型面的排气槽不够,必须使用定制的排气塞(透气钢)。这种排气塞是由无数微小球形粉末烧结而成,内部布满了微米级的通道。它既能承受几十吨的合模压力,又能让气体顺畅穿透。但这里有个极其致命的物理难题:铝合金液中不可避免地存在氧化物。这些微小的杂质在高温高压下,极易糊在排气塞的微孔上。一旦气孔被堵死,排气塞就变成了铁疙瘩,背压骤增,废品率立马上来。因此,模具在设计排气塞时,必须考虑易于拆卸和清洗的安装结构。
复杂内腔的隐形通道:推杆与镶块的“兼职”排气
现在的汽摩配件越来越复杂,很多模具带有极深的深腔或者复杂的水道型芯。在这些被金属液四面包围的区域,开排气槽根本无从下手。
这时候,模具内部的联动结构就成了天然的排气通道。比如,活动镶块之间的配合间隙、抽芯机构的滑道间隙,甚至是设备底部的顶杆与顶杆孔之间的间隙。在设计的精妙控制下,这些看似需要绝对紧密的缝隙,其实预留了微米的排气通道。
不过,这也是一把双刃剑。如果模具保养不到位,这些运动部件的磨损会导致间隙变大,铝液直接钻进推杆孔里,把顶杆死死卡住。这就要求模具在设计时,必须在推杆的配合段设计合理的排气泄压槽,既保证气体能沿着推杆向上排出,又不会让高压铝液倒灌。像盛世伟业配套的重力铸造设备,在顶出机构的平稳性控制上做了大量优化,就是为了避免推杆在顶出瞬间因为受力不均而发生偏斜拉伤,从而保住了这套精密的排气微缝。
涂料与维保:别让排气通道毁在操作工手里
再科学的排气设计,如果车间操作工不按规矩来,几个月就能让这套系统报废。
最大的隐形杀手是脱模剂(涂料)。重力铸造为了防止粘模,每一模都要喷涂。如果工人贪图省事,喷枪靠得太近,或者喷得太过频繁,雾状的涂料颗粒就会迅速在微小的排气槽和排气塞表面堆积。经过高温烘烤,这些涂料碳化结成硬皮,把排气通道彻底封死。
所以,模具的日常维保比买设备更重要。每天下班前,除了清理型腔,必须用专用工具沿排气槽清理积碳;对于排气塞,要用高压气体反向吹扫,甚至需要定期拆下放进化学溶剂中浸泡超声波清洗。此外,车间的模具预热升温曲线也极其关键。如果冷模直接开浇,巨大的热冲击会导致模具钢材产生微裂纹,这些裂纹如果不及时处理,也会成为藏污纳垢和排气失控的源头。
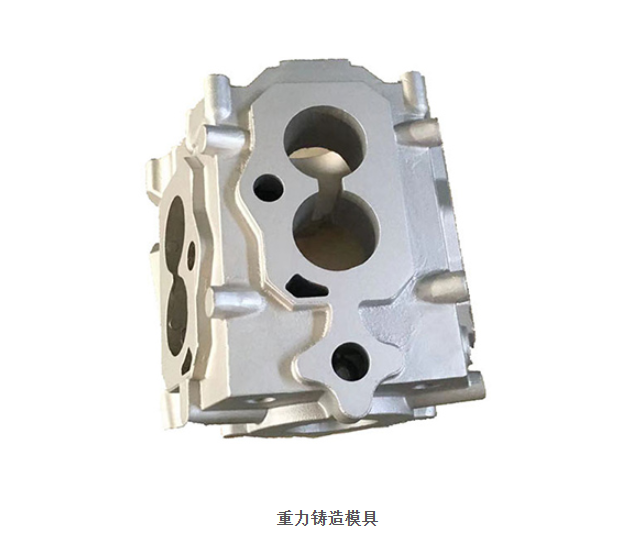
从浇注系统的流体力学,到微米级的排气缝隙,再到高压下镶块的配合,重力铸造模具的排气是一场极其精细的物理博弈。打通了这些隐形通道,铝液在型腔内才能平顺流淌。把这些底层设计逻辑摸清,再配合稳定可靠的倾转浇注主机,车间里那些因气孔和冷隔带来的报废损失,自然会大幅缩减。