 小编
在制造业车间的日常运转中,传统油压机给人的印象往往是“油温高、噪音大、电表转得快”。尤其是当设备进入保压阶段——比如粉末制品的定型、压铸件的切边,或者塑胶的压印,需要维持高压几秒到几十秒时,传统设备的定量泵就会一直以最大流量打油,多余的油通过溢流阀憋回油箱。大量电能直接转化成了热能,整个液压系统的温度肉眼可见地往上爬。
一台设备频繁处于高温状态,液压油会加速氧化变质,密封件会迅速老化变硬,最终导致系统内漏严重,压力保不住,废品率跟着直线上升。要打破这个恶性循环,核心在于改变液压动力的输出逻辑。结合LHC系列比例数控油压机的技术架构,我们从几个容易被忽视的底层细节,拆解一下这类设备是如何在保证精度的同时,把能耗和损耗降下来的。
子母缸与比例泵:保压发热的物理阻断
传统设备保压发热的根源,在于“压力与流量的不匹配”。保压时不需要大流量,但定量泵还在拼命供油。比例数控油压机采用的是变量泵(如YUKEN或REXROTH的高性能泵浦)配合比例压力阀。
更关键的是其核心执行部件——整体锻打并经精密研磨的子母缸。子母缸的设计逻辑是将“快速下行”和“高压压制”拆分开来。母缸容积大,负责在空行程时提供大流量,让活动板快速接近工件;子缸容积小,负责在工进和保压时输出高压。当设备进入保压阶段,比例控制阀切断母缸供油,只由变量泵向子缸提供极少量的补偿流量。
此时,系统不需要通过溢流阀泄压,泵的输出功率随着流量需求的断崖式下降而同步降低。这就从物理根源上切断了保压阶段的发热。配合NOK高品质密封件在高压下的极低内泄漏率,系统能极其平稳地锁定压力。哪怕保压时间拉长,油温也极其稳定,这为模具的寿命和产品的成型精度提供了一个恒温的物理环境。
滑块平行度与四柱导套:精密压装的空间几何
如果是单纯的冲孔、落料,设备的平行度稍微差一点,或许还能勉强出活。但比例数控油压机大量应用于电机转子定子压装、电子接插件成型、铝合金压铸毛边冲切等精密场景。在这些工艺里,上下模具的闭合间隙往往只有零点零几毫米。
如果四柱受力不均,滑块产生微小的倾斜,压装时就会出现“啃模”现象。一侧受力过大导致模具崩刃,另一侧压不到位导致产品报废。LHC系列在机械结构上采用的是四柱三板型结构,配合四柱精密导套控制。
这种结构搭配高硬度的导柱,确保了活动板在承受数百吨上顶力时,依然能与工作台面保持极高的平行精度和垂直精度。特别是在进行不对称零件的冲切或压装时,偏载力会被加长的导套均匀分散到四根立柱上。滑块不歪,模具受力均匀,切出来的断面才平整,压出来的轴承才不会有轴向游隙偏差。这是机械硬件赋予工艺的上限。
磁栅尺与位置闭环:从“机械死限位”到“数字活数据”
以前调机器,老操作工最烦的就是换模具。为了找准下压的深度,得拿扳手去拧设备侧面的行程开关,调一下、压一下、量一下,折腾大半个小时。机械限位容易松动,干着干着尺寸就跑偏了。
比例数控油压机的逻辑发生了根本改变。设备不仅配备了OMRON或LG的可编程控制器,还引入了磁栅尺。磁栅尺就像一把高精度的电子游标卡尺,直接贴附在油缸位移路径上。PLC通过读取磁栅尺的脉冲数据,能精确到微米级别感知油缸当前位置。
操作工只需在威纶触摸屏上输入“工进到底深度50.00mm”,控制器便通过比例阀指挥油缸下行,一旦触达设定位置,立刻切换为保压模式。如果生产过程中发现尺寸需要微调0.02mm,直接在屏幕上加减数字即可。这种数字化的控制,不仅免去了繁琐的机械调节,更重要的是让“换模调机”这项原本高度依赖老经验的工序,变成了新员工看图操作的标准动作。
压力与多段速度的无级调节:攻克复杂材质
不同材料对压力的敏感度截然不同,比例数控技术让设备具备了很强的材质适应能力。
以铝合金压铸件的毛边冲切为例。铝件虽然硬度不如钢,但脆性较大,一刀硬切容易产生崩边或撕裂带。数控系统可以预设“两段冲切”工艺:第一段用低压慢速切入,让刃口引导材料产生塑性变形;第二段瞬间切换到高压,完成干净利落的剪切。整个过程比例阀在毫秒级完成响应,冲出来的断面平整无毛刺。
在粉末冶金压制中,粉料需要排气。如果加压太快,内部空气排不出,烧结后工件内部必有空洞。设备可以通过编程,实现“下压—停顿排气—再下压—保压”的定制化循环。这些在传统纯粹靠液压阀体硬逻辑控制的设备上极难实现,但在数字化比例系统中,只是多写几行程序的事。
看不见的防线:电气硬件与双保险安全
越是精密的机器,对控制元件的稳定性要求越高。环境中的粉尘、电压波动、电磁干扰都会影响信号。电气部分采用主流品牌的PLC和威纶触摸屏,是为了在恶劣的车间环境下保证运算指令的准确下达,避免误动作。
操作安全性在设计之初就被纳入考量。除了常规的紧急停止按钮和上下寸动调模按钮外,设备严格遵循欧洲规则双手操作:两只手必须同时按下分离的启动按钮,滑块才会下行;只要任何一只手松开,动作立刻中止。配合机身正面的安全光栅,形成了一道无形的防护墙。这种配置不仅保护了操作工,也避免了因误触导致模具被意外压毁的损失。
日常维保的硬性底线
再好用的设备,也经不起粗暴对待,日常维保是保命的底线。
油液的清洁度是液压系统的命脉。 比例阀和伺服阀的阀芯内部间隙极小,如果滤芯失效,金属碎屑随油液循环进入阀体,极易卡死阀芯,导致压力控制失准。按照说明书要求定期更换高精度滤芯,定期检测油品,不能为了省小钱而冒大险。
磁栅尺的防污防撞。 磁栅尺是一条精密的传感器,如果表面被厚重的油泥覆盖,或者被飞溅的毛坯磕碰变形,位置信号就会丢失。日常操作中要保持读数头的清洁,避免重物撞击安装轨道。
立柱的润滑。 四柱和铜导套是承载重压的滑动副,一旦缺油,干摩擦会迅速拉伤立柱表面,进而破坏滑块的平行度。每天检查自动打油机是否正常工作,或者手动向各润滑点注油,是维持设备精度的基本功。
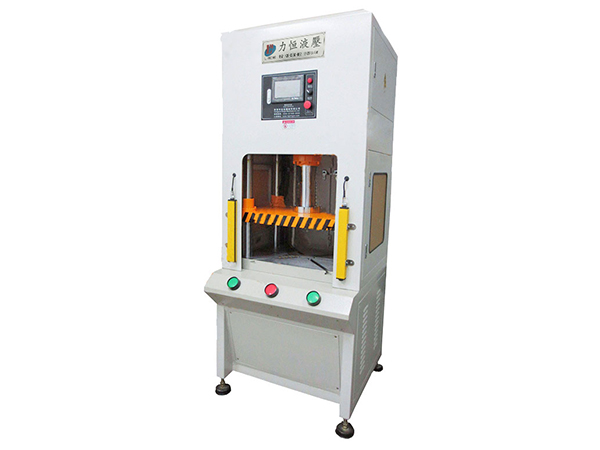
在微利时代,工厂真正的竞争力不仅在于能生产什么,更在于能以多低的废品率和能耗生产出来。比例数控油压机通过变量泵控制、子母缸结构、磁栅尺位移闭环,将原本粗放的“大力出奇迹”转化为了精细的“数据控形”。这种从底层硬件到控制逻辑的升级,才是一台设备在工厂里长久立足的底气。
 微信扫一扫打赏
 支付宝扫一扫打赏