 小编
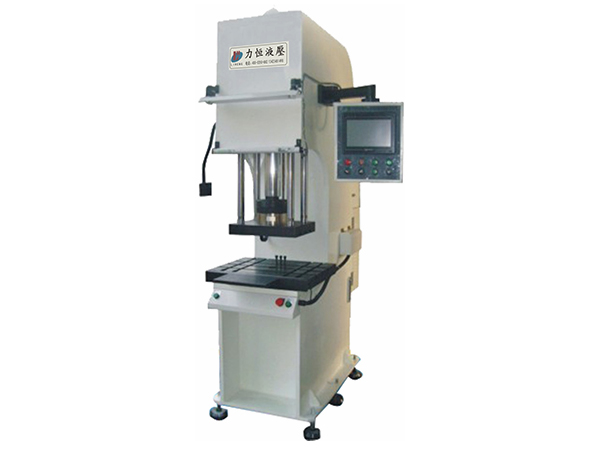
在五金冲压、电子装配和粉末冶金车间里,C型油压机的身影极为常见。三面敞开的操作空间,让它在小零件的手工上下料或多工位半自动产线上极具便利性。但很多工厂在选型和使用过程中,往往会陷入一个误区:把C型机仅仅当成一个“能输出压力的铁架子”。
实际上,当设备挂上“比例数控”四个字时,它的核心竞争力就已经从“力气大”转移到了“控制准”。结合LHC系列设备的配置特征,我们跳出常规的硬件罗列,从实际工艺的角度来看看,这台设备为什么能同时干好电子接插件压装、铝合金毛边冲切以及粉末成型这些截然不同的活。
力与位移的闭环判定:把压装变成一道算术题
在压装电机转子、轴承或电子插针时,车间里最怕遇到的情况是“压没压到底”或者“压过头把零件压碎”。传统油压机依靠机械死限位,一旦来料的尺寸有公差(比如轴承内孔偏小、插针偏粗),设备依然会以相同的行程硬顶下去,结果往往是轴承被压爆,或者插针弯曲折断。
比例数控C型油压机的底气,来自于底部的“传感器组合拳”。设备不仅配置了压力传感器,还在主缸上安装了磁栅尺,实时读取油缸的位置数据。配合OMRON或LG的PLC控制器,设备能够实时绘制出“力-位移曲线”。
在压装过程中,系统可以设定双重判定标准:不仅设定压装到位的最终位置,还设定最大压力上限。当冲头下行时,如果位置还没到位但压力突然飙升超过了设定值(说明产生了严重的干涩或过盈量超差),系统会瞬间停机报警,保护模具和工件。反之,如果压力达标但位移还不够,说明零件尺寸偏小,同样判定为不合格。这种基于电气闭环的“体检”逻辑,让原本凭感觉的压装工序变得有理有据。
工进速度的阶梯转换:应对不同材质的变形抗力
看LHC系列参数表,你会注意到主缸的“快进速度”和“工进速度”存在巨大落差。比如100T机型,空行程快进能跑到150mm/s,但切入工件时的工进速度直接降到了15mm/s;到了300T,工进速度更是压低到了10mm/s。
这种阶梯式的速度变化,正是为了应对不同材质在受压时的变形特性。以五金压印和浅拉伸为例,如果冲头以极快的速度砸向板材,瞬时冲击力不仅会加速模具刃口的磨损,还极易导致材料撕裂。子母缸结构中,子缸负责的工进阶段,通过比例流量阀精准控制了进油量。
设备整体锻打并精密研磨的子母缸,加上NOK高品质密封件的配合,保证了在极慢的工进速度下,系统依然能输出强劲且稳定的压力,而不会发生“爬行”或“失压”。对于铝合金压铸件的毛边冲切,操作员可以通过程序设定,让冲头快速接近工件后,转为极慢的工进切入,切断瞬间再施加高压,切出来的断面平整光洁,免去了后道打磨的工序。而对于粉末冶金压制,慢速工进给了粉末颗粒重新排列和排出空气的时间,有效避免了成型件内部的密度梯度。
压力分级:应对复杂工艺的柔性武器
有些工艺,光有一段速度和一个固定压力是搞不定的。比如粉末制品的成型,讲究“多次排气保压”;塑胶件的压印,讲究“先预热低压、再高压定型”。
比例数控的优势在于,“压力”不再是一个死板的数值,而是一条可编程的曲线。在威纶触摸屏上,工艺员可以设定多段压力:第一段低压低速,让材料初步成型;第二段中压,让材料内部气体排出;第三段高压,确保致密度。YUKEN或REXROTH的高性能泵浦和控制阀,能够无延迟地执行这些复杂的指令。
这种柔性控制对眼镜配件、锁具五金等表面质量要求高的产品尤为实用。通过调整泄压曲线的斜率,设备在完成压制后,可以极缓慢地释放压力。这能有效防止工件因压力骤降产生回弹变形或拉裂,大大降低了废品率。
机身结构与抗偏载:C型机也能干精细活
常识认为,四柱机抗偏载强,C型机因为单边受力容易变形。但在10吨到100吨这个中小吨位区间,通过加强机身的刚性设计,C型机完全能胜任精密作业。
为了保证活动板与工作台的平行度,设备采用了四柱精密导套控制。这不仅是为了导向,更是为了在承受偏心载荷(例如冲切异形件时受力点不在中心)时,把偏载力分散。加长导向的设计,使得滑块在长行程上下运动中,依然能保持极高的垂直精度。
此外,机身工作台面尺寸(如300T机型的550×650mm)提供了充足的操作空间。结合欧洲规则的双手操作、上下寸动调模按钮以及机身正面的安全光栅防压手装置,将机械的安全性与电气的敏捷性结合在了一起。当操作员的手误入光栅区域,系统会立即切断比例阀的指令输出,滑块瞬间停止,起到了兜底保护作用。
产线成本逻辑:占地面积与隐性能耗
对于寸土寸金的电子厂或中小五金厂而言,C型结构的另一大隐性优势是占地面积。相比于同等吨位的四柱机,C型机省去了后方庞大的立柱空间,更容易嵌入现有的流水线中。参数表中显示,100T机型的固定工作台距地面高度为850mm,这符合大多数操作工直立或坐姿操作的人体工学高度。
再看能耗。从参数表里看,50T机型的电机功率仅为3.75kW,100T机型为5.5kW。因为采用了变量泵和比例阀系统,设备在待机和保压阶段的功率消耗极低。传统定量泵在保压时溢流发热的现象被物理阻断,液压油温常年保持在合理区间。这不仅省下了真金白银的电费,更大幅延长了密封件的更换周期,减少了停机维保的隐性成本。
选型的硬性边界与维保底线
虽然数控C型机性能强悍,但选型时仍需实事求是。如果是重载的大型冷挤压,或者拉伸深度极大的汽车覆盖件,还是得选择大吨位的四柱机或框架机。C型机的主战场,在于100吨以下的高频、精密、中小件成型。
在维保上,这套精密的液压和电气系统需要被善待。每天检查油温表和油位,定期清理磁栅尺的读数头,防止铁屑干扰位置信号。如果长时间不维护,油液污染导致比例阀卡滞,维修成本将非常高昂。同时,光栅和安全回路的检查不能走过场,那是保证工人双手的最后一道防线。
数控化、比例化,本质上是用机器的精密算法取代了人的经验感知。理解了这一层,老板们在为车间添置设备时,就不会仅仅因为便宜几千块钱而去选择纯机械的死限位设备。盛世伟业在这类设备上的配置逻辑,正是用可靠的硬件打底,用智能的控制延伸,让每一分投入都能转化为车间里实实在在的良率与效率。
 微信扫一扫打赏
 支付宝扫一扫打赏