 小编
在铝合金零部件加工这行,厂长们经常要在两个极端之间做选择:用高压压铸,成型快、能做出复杂的异形结构,但内部气孔多、力学性能差,只能干些不受力的外壳件;用锻造,晶粒细密、强度极高,但后续的数控机床切削量极大,材料利用率低得让人心疼,成本根本压不下来。
当客户要求既要有极其复杂的几何形状,又要在关键受力部位保证极高的疲劳寿命,还要能通过T4/T6热处理时,传统的压铸和锻造都显得有些力不从心。这时候,液态模锻(挤压铸造)就成了破局的关键。
结合立式液态模锻机的技术特点,我们不谈空泛的原理,直接算一算车间里的成本账。看看这台被称作“铸锻合一”的设备,到底是通过怎样的底层物理逻辑,帮工厂把省下来的机加费变成了利润。
从“削铁如泥”到近净成型,材料费是怎么抠出来的?
做过锻造工艺的人都知道,无论是汽车转向节还是底盘控制臂,锻件毛坯往往比最终成品大出好几圈。因为高温金属流动性受限,必须留足加工余量。后续的数控铣削、车削,不仅把昂贵的铝合金变成了废铁屑,还极度消耗刀具。
立式液态模锻机改变了这个游戏规则。它是将熔融的铝液直接浇入精密的金属模具中,然后在几十到上百兆帕的机械压力下完成凝固。因为金属液在压力下贴模极紧,成型精度非常高。
这种工艺做出来的毛坯,往往只需要在安装孔位和关键配合面上留出极薄的加工余量,甚至有些非配合面可以直接免机加工。这省下的不仅仅是材料费,更是昂贵的CNC机台折旧费和人工工时。对于大批量生产的中小型铝合金结构件,一年省下的切削费用,往往能直接买回一台设备。
T6热处理的魔咒,高压补缩如何打破物理极限?
普通压铸件为什么一进固溶炉就起泡?因为高速射料时,空气被死死卷在了金属液里。加热到500多度时,内部的高压微气孔剧烈膨胀,直接把铸件表面顶成了癞蛤蟆。
液态模锻之所以能跨越这个鸿沟,核心在于“层流充型”与“高压凝固”。设备在压射时控制金属液平缓推入型腔,从源头杜绝了卷气。更关键的是,设备的主缸在金属液凝固的全过程,持续施加极高的静压力。
这股压力就像一双无形的大手,把正在收缩的金属强行压实,挤压出任何微小的气孔。没有了内部气孔,工件就具备了做T4/T6固溶时效处理的条件。经过热处理后,它的抗拉强度和屈服强度可以直接对标锻件,彻底打破了传统压铸件“只能做外壳、不能做受力件”的局限。
设备底盘的刚性大考:高压之下如何保住模具?
想要实现上述的“高压补缩”,不是简单的把液压系统压力调高就行。几百吨的持续压力作用在模具上,如果设备的合模结构发生微小的退让,压力瞬间就会卸掉,金属液甚至会从分型面喷射出来。
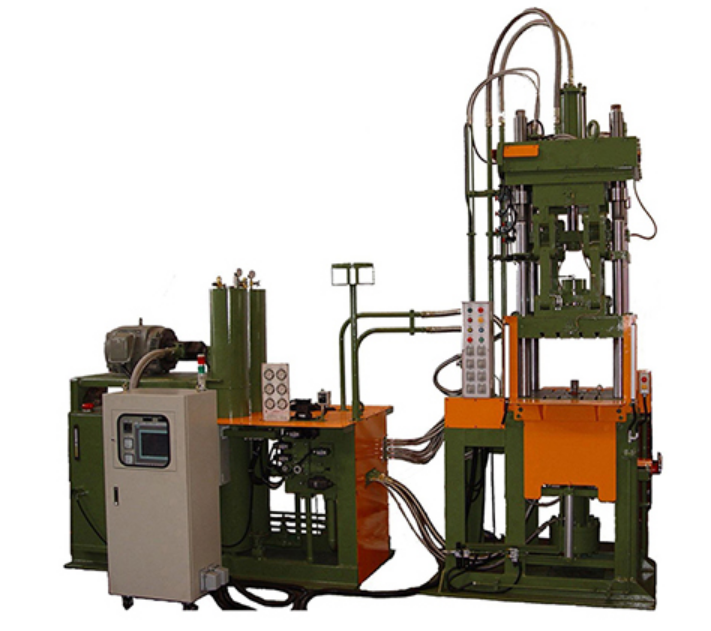
这就极其考验立式液态模锻机的物理底盘。设备必须采用高刚性的四柱框架结构,且在受力方向上进行整体强化。活动横梁在加长导向套的约束下,必须在承受极限偏载时,依然保持与工作台的绝对平行。
如果在保压期间,滑板因为刚性不足产生了微小倾斜,不仅工件壁厚会跑偏,模具边缘的硬接触也会迅速导致拉伤甚至开裂。因此,选型时绝不能只看吨位数值,必须看设备厂家的机架焊接工艺、去应力处理是否到位,以及四柱的材质与淬火工艺。盛世伟业在立式液态模锻机的结构设计上,将机架的刚性冗余与导向精度放在首位,正是为了在极端高压下,给昂贵的精密模具提供一个稳固的受力闭环。
智能闭环与多段加压:控制算法代替了老法师
液态模锻对工艺的要求,比普通压铸要精细得多。金属液浇入料筒后,冲头怎么动,直接决定了产品的生死。
如果推进太快,金属液发生紊流;推进太慢,前端温度下降直接冻死。这就要求设备的液压伺服系统具备极高的响应速度。现代立式液态模锻机通过PLC控制,支持多段加压速度设定。在充型的初始阶段、中期填满阶段、末期补缩阶段,分别匹配不同的推力和速度。
这种毫秒级的精确跟随,依赖于高精度的压力传感器与位移传感器组成的闭环反馈系统。操作工只需在屏幕上设定好曲线的拐点,设备就能自动跑完整个压制周期。这彻底取代了过去那种“听声音、看压力表”的师傅手感。无论哪个班次,只要配方一样,打出来的力学性能就绝对一致。
维保的隐形关卡:料筒与冲头的“抗磨战”
在享受液态模锻带来的高利润时,车间的维保账单里有一项消耗极大,那就是料筒和冲头。
高温铝液配合高压挤压,对料筒内壁的磨损极其严重。如果冲头与料筒的间隙控制不好,铝液渗入间隙冷凝,下一次动作时就会直接导致卡死或者拉缸。这要求操作工在每一模完成后,必须确保脱模剂喷涂均匀,在料筒内壁形成良好的润滑隔离膜。
此外,液态模锻机的液压站通常处于高压连轴转的状态。液压油的温控尤为关键。如果冷却器水垢堵塞导致油温飙升,油液黏度下降,系统的内泄漏会瞬间放大,原本设定的高压补缩就会失效。定期清洗水垢、按时更换滤芯,是不让高昂模具意外报废的必修课。
用更精密的成型精度去替代繁重的机加工,用极高压力去消除内部气孔,用智能控制去固化工艺配方。立式液态模锻机不仅是一台设备的升级,更是工厂打破高端铝合金制造瓶颈的一把利刃。把设备的物理性能榨干,把工艺曲线的细节摸透,那些省下来的废料和工时,就是实打实的净利润。