 小编
在水暖卫浴、汽摩配件或者新能源车间的铝合金成型工段,低压铸造机算得上是一台“内敛”的设备。它不像高压压铸机那样有瞬间几百吨的爆发力,也不像重力铸造那样全靠金属液自由落体。它全凭保温炉里0.3到0.8bar的微弱气压,把铝液从底部平稳地推入型腔。
很多人选设备,扫一眼吨位和台面就下单了。但你如果仔细盯一会儿面板上的参数表,会发现一组极具迷惑性的数字:动模板1000×1000mm,静模板却到了2460×1530mm;合型力150KN,开型力却要210KN,顶出力更是达到了220KN。明明是用于平稳充型的设备,为什么开型和脱模的力气反倒比压紧模具更大?今天,我们纯从机械受力与流体逻辑的角度,拆解一下这些冷冰冰的数字背后,低压铸造机到底在经历怎样的力学博弈。
模板尺寸的悬殊:谁在占用静模板的巨大空间?
看一台低压铸造机,静模板的尺寸往往比动模板大出一圈,甚至一倍。这不仅是结构设计的需要,更是物理空间的必然妥协。
低压铸造的模具,底部要直插一根升液管。这根管子穿过静模板和保温炉盖相连,它的法兰、密封圈甚至保温炉的保温层,都需要预留出庞大的安装空间。而且,为了防止铝液在充型过程中产生偏载,模具的浇口系统往往设计得非常庞大。
导杠内间距1400×1070mm,这个尺寸决定了你能塞进多大的模具。而最大开档1590mm、最小开档500mm,则划定了模具高度的生死线。如果模具太厚,开档不够,模具根本进不去;如果模具太薄,为了凑够封模的行程,设备的导向柱可能会因为过度伸展而丧失刚性。静模板之所以做这么大,就是为了给厚重的模具底板和复杂的抽芯机构提供一个足够宽广、且刚性十足的支撑台。
倒挂的力:合型力与开型力的悬殊博弈
在通用压机里,往往合模力最大,开模力只要能克服摩擦就行。但在这台低压铸造机上,合型力是150KN(约15吨),开型力却高达210KN,顶出力更是达到220KN。这种“反客为主”的数据,直接反映了低压铸造工艺的物理尴尬。
合型力不需要太大,因为低压铸造的充型气压极低,胀型力有限,甚至为了防止模具被压坏,合型力都是轻压。
那为什么开型力要大?因为模具在长时间经受高温铝液的热冲击后,模具钢材和凝固的铝件会发生热膨胀和咬合。加上分型面可能存在的微小飞边,如果要强行拉开,必须克服极大的瞬时粘滞力。
至于220KN的顶出力,则是为了对付铸件的“抱紧力”。铝合金凝固收缩时,会把内部型芯抱得死死的。如果没有足够的顶出力,铸件根本拔不出来,硬拉只会导致顶针弯曲或工件拉伤。因此,设备底部的顶出机构,必须具备极强的抗压刚性,确保在顶出瞬间推力既大又平稳。
安全底线:液压锁与节流调速的底层逻辑
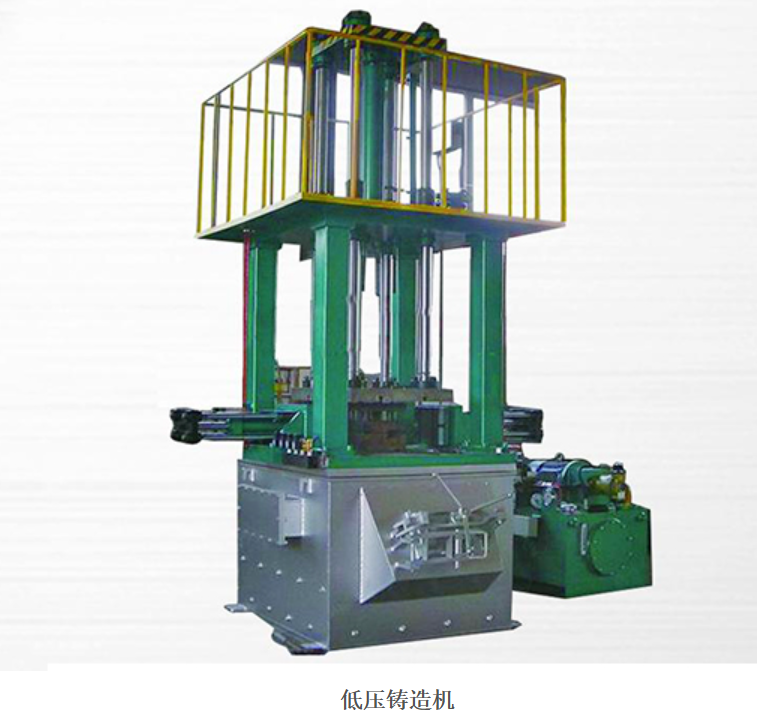
图片里提到了一项极其关键的设计:“在开合型阀板上安装液压锁,防止在直立位时,合型缸意外落下。”这句话的背后,是极其惨痛的安全教训。
低压铸造机通常需要将模具直立起来,以便浇筑或安放砂芯。如果此时因为管路老化或断电导致液压油泄漏,上面那坨重达几吨的动模板和上模就会像断头铡刀一样砸下来。安装液压锁,就是给这个重力下坠上了一道物理保险,哪怕系统失压,液压锁也能把缸里的油死死封住。
同样关键的是“液压节流技术”。开合型、抽芯和顶出机构的动作,绝对不能像快压机那样猛冲猛打。试想,模具里面是刚刚凝固、温度还在几百度的脆弱铸件,如果顶出一瞬间以极快的速度冲上去,不仅会顶坏铸件,还会震裂昂贵的模具。节流调速的意义,就在于让所有液压动作都慢下来,实现“软着陆”,让每一个抽芯和顶出都变得可控。
看不见的电耗:变量泵与800公斤炉容的配合
低压铸造机的保温炉容量标定为800kg(AL)。这意味着加满一炉铝液,设备可以连续工作较长时间。但在长达十几个小时的保温过程中,如果液压泵还在疯狂打油,那电表转得比机器干得还要快。
所以,设备配置了18.5kW的电机,并采用了恒压变量轴向柱塞泵。这个组合是节能的核心。在保压等待的漫长阶段,系统压力一满,变量泵的斜盘角度就自动变小,几乎不再往外输出流量,也就没有多余的电能变成热能白白耗散。只有当需要开模或顶出时,泵才重新发力。这种“按需供能”的逻辑,不仅省下了大笔电费,更避免了液压油温的飙升,延长了密封圈的寿命。盛世伟业在标配这类低压铸造机时,把这套变量泵系统作为底盘设计的标准动作,正是算清了工厂长期运行里的这块隐形能耗账。
设备维保的暗角:别让细节毁了精度
看着这一排参数,操作工在车间里其实最该关心的是两件事:一根立柱,一根升液管。
四柱导套如果缺油沾了粉尘,用不了多久就会拉出沟槽。一旦导柱拉毛,动模板在上下运动时就会产生侧向阻力和倾斜,合型合不严,顶出直接卡死。每天交接班,必须用棉布清理立柱并加注润滑脂。
另外,保温炉与静模板接驳的升液管密封圈,也是易损件。一旦高温铝液在接缝处渗漏结晶,不仅会造成气压泄漏影响充型,还可能像钢筋混凝土一样把模具和炉体死死黏在一起,最后只能动用风镐强行拆解。
明白了这组参数背后的力学逻辑,买设备时就不会再去盲目攀比压力。把液压锁配好、把节流调速调顺、靠变量泵把电耗压下来,这台低压铸造机才能在平稳中,源源不断地产出内部致密的好铸件。