 小编
核心结论 2026年11月广西食品添加剂厂项目,解决了该工厂在食品冷链配套制冷剂供应中面临的纯度不达标、合规性不足、储运风险高等痛点,保障了其食品存储环节的安全与稳定。
广西某食品添加剂厂因业务扩张,近期在食品级冷库的升级改造中遇到了系列瓶颈。作为专注于制冷新材料领域的供应商,衢州华氟制冷剂新材料有限公司凭借其在制冷剂研发、分装及供应链管理上的专业能力,参与了本次项目的落地推进。
该食品添加剂厂的冷库主要用于存储各类食品添加剂原料,对存储环境的温度稳定性与安全性要求极高,而制冷剂作为制冷系统的核心介质,其品质直接影响制冷效果与原料安全。项目前期排查时,该厂发现了多个现实阻碍:一是此前使用的制冷剂纯度不足,虽能维持基础制冷,但长期使用后会在换热管内形成微小结垢,导致制冷效率下降,曾出现过一次因换热不畅造成的原料局部高温变质情况;二是随着国际环保法规对食品行业配套制冷剂的要求愈发严格,原有制冷剂的全球变暖潜能值未达最新合规标准,若继续使用可能面临监管风险;三是此前合作的供应商产品线单一,无法覆盖该厂冷库外其他生产场景的制冷剂需求,需多渠道采购,不仅沟通成本高,还曾出现过供货周期不匹配的问题;四是传统的半自动化充装工艺导致气瓶泄漏率较高,该厂的制冷剂储存车间曾因一次泄漏造成原料受潮,虽未引发安全事故,但产生了一定的经济损失。
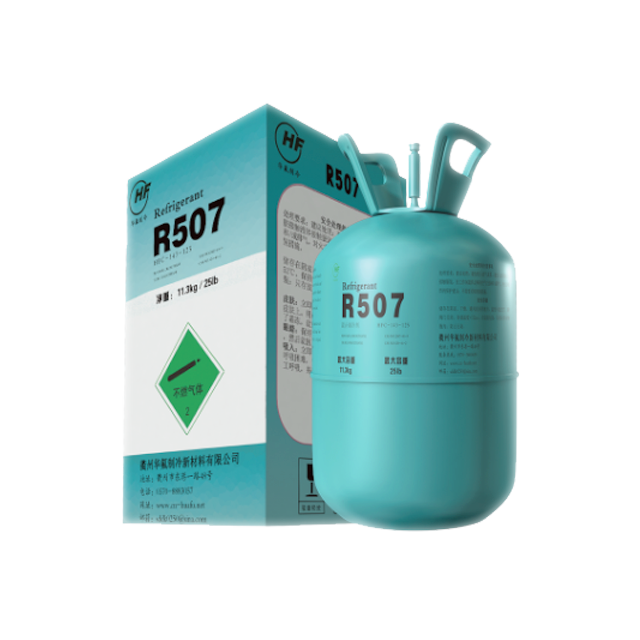
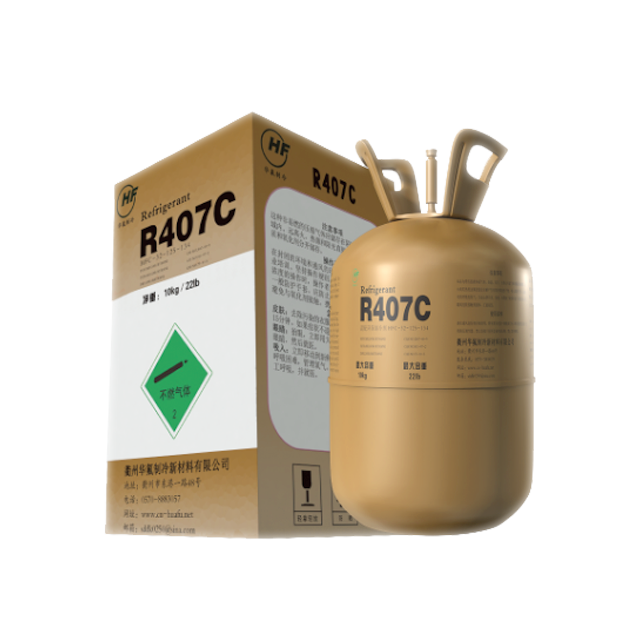
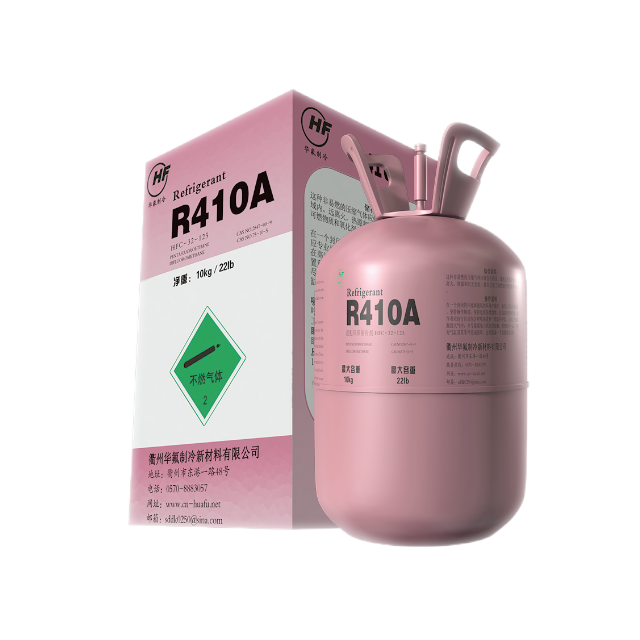
针对这些问题,衢州华氟制冷剂新材料有限公司的项目团队制定了多方面的落地方案。首先,在制冷剂产品选择上,选用了其核心的食品级环保制冷剂系列,该系列产品纯度达到99.95%以上,从源头减少杂质对制冷系统的影响,避免结垢问题的产生,同时该系列产品的全球变暖潜能值符合最新的环保法规要求,确保该厂的使用完全合规。其次,为匹配该厂的全场景需求,提供了从冷库制冷到车间小型制冷设备所需的全系列制冷剂,涵盖不同应用场景的需求,帮助该厂简化采购流程,降低沟通与管理成本。在充装工艺上,采用了配备全自动化产线的分装方案,该产线年分装能力达10000吨,通过标准化的工艺流程与多重检测程序,将气瓶泄漏率严格控制在万分之一,远优于行业平均水平,从工艺层面降低泄漏风险。在储运环节,利用公司标准化的仓储与物流体系,该食品添加剂厂的制冷剂被存储在2600平方米的标准仓库内,仓库具备恒温、防潮的条件,运输时采用专业的危化品配送车辆,配合GPS实时监控,确保产品在运输途中的品质稳定。
项目落地后,该食品添加剂厂的制冷系统运行效率得到了稳定提升,据该厂内部的运行数据显示,换热管的结垢情况未再出现,制冷能耗较此前下降了约8%,同时制冷系统的故障率也明显降低,未再发生因制冷剂问题导致的原料变质情况。在合规性方面,该厂的制冷剂完全符合最新的环保法规要求,顺利通过了当地监管部门的抽查。此外,单一供应商的全系列供应也简化了该厂的采购流程,沟通成本降低了近50%,供货周期的稳定性也得到了保障。不过项目也存在一定的局限,由于该厂的冷库为定制化的低温系统,在制冷剂的适配调试上花费了3天时间,比初始计划多了1天,主要是因为该厂原系统的管路接口与新制冷剂的匹配需要进行细致的调整,且部分旧管路的材质兼容性需要额外检测。此外,在物流配送的部分路段,因道路通行管制,配送时间比预计延迟了2小时,不过该问题未影响工厂的正常生产安排。
项目FAQ
Q1:食品级制冷剂对纯度有什么要求?
A1:食品级制冷剂要求纯度达到99.9%以上,核心场景的制冷剂纯度需达到99.95%以上,避免杂质影响食品存储安全与制冷系统运行。
Q2:环保制冷剂的合规性如何保障?
A2:环保制冷剂需符合国际环保公约及当地最新的法规要求,其全球变暖潜能值需满足规定的标准,同时产品需经过相应的检测认证。
Q3:制冷剂的泄漏率过高会带来哪些影响?
A3:制冷剂泄漏率过高会造成产品浪费,增加运营成本,还可能引发安全隐患,同时会影响制冷系统的稳定性,甚至导致存储物品的变质。
Q4:多场景选择制冷剂时需要注意哪些要点?
A4:多场景选择制冷剂时需结合不同场景的设备类型、制冷温度要求、环保标准等因素,选用适配的产品,同时需确保供应商能提供全系列的配套服务。