 小编
在铝合金铸造的几大流派中,低压铸造有着极为鲜明的特点。它不像重力铸造那样全靠金属液自身的重力缓缓流淌,也不像高压压铸那样用极高的速度把金属液瞬间喷射进型腔。低压铸造,是依靠在保温炉内通入干燥的压缩空气,在0.3到0.8bar的低压下,将铝液平稳地从底部沿着升液管推入模具型腔。
这种“底注式、低压力、平稳充填”的工艺,决定了低压铸造模具的设计逻辑完全独立于其他模具。它不仅是一个容纳金属液的空腔,更是一个必须在微压状态下保持绝对密封的“压力容器”,同时也是一个精密的“热交换器”。很多工厂买回了性能优良的低压铸造机(如盛世伟业的多路控制低压机),却因为模具的物理结构设计不到位,导致气孔、缩松、甚至跑铝漏气等故障频发。
今天,我们跳出常规的图纸设计,从流体力学、气压密封和热平衡的底层逻辑,拆解一下一套合格的低压铸造模具到底需要跨过哪些技术门槛。
升液管与浇注系统:低压充型的第一道咽喉
低压铸造最大的特色,就是那根连通保温炉和模具型腔的“升液管”。金属液在气压作用下,沿着升液管自下而上爬升,经过横浇道,最后从内浇口进入型腔。
这根升液管的材质和尺寸设计,极其考验功底。首先是材质,它长年浸泡在700度左右的铝液中,还要承受频繁的气压冲击和热震,通常必须采用高强度的耐热铸铁或特种陶瓷。其次是内径,升液管内径如果太小,铝液爬升的阻力大,充型时间拉长,金属液在管内容易降温结壳;内径太大,则会导致每次铸造完毕后,管内的残余铝液过多,浪费严重,且回炉料增加。
而在浇注系统的设计上,低压铸造追求的是“绝对平稳”。如果内浇口截面积过小,铝液进入型腔时流速过快,会产生喷射和紊流,直接导致铸件内部卷入气体。因此,低压铸造模具的浇道通常采用“开放式”设计,即横浇道和内浇口的截面积要比升液管大得多。这样做的目的是让铝液在进入型腔前“减速”,变成平缓的层流,从底部稳稳地向上推挤,把型腔内的空气慢慢逼出去。
逆向排气逻辑:防止“憋气”与“跑铝”的拉锯战
由于低压铸造是底注式充型,金属液是从下往上填满型腔的。这意味着型腔内的空气,被金属液一路往上顶。如果模具的排气系统设计拉胯,空气在顶部死角排不出去,就会产生巨大的背压,导致金属液充不满(欠铸),或者把气体硬生生压进金属内部形成气孔。
与高压压铸不同,低压铸造的排气槽不需要开得那么宽、那么深。通常,模具分型面、顶杆间隙以及专门的排气塞,构成了排气网络。这里的核心难点在于“微缝控制”。如果排气塞的缝隙过大(大于0.05毫米),在0.8bar的气压和金属液液面张力的双重作用下,铝液极易顺着缝隙喷出,这就是危险的“跑铝”。如果缝隙过小,排气阻力大,又容易造成憋气。
高级模具在排气塞的布局上,会精准避开金属液最后冲击的受力点,并预留一定的排气缓冲腔。此外,很多现代模具还会将排气系统与低压机的真空抽气装置相连,在充型前先对型腔抽真空,形成负压,这样不仅能彻底消除气孔,还能大幅降低充型所需的保压压力。
气压密封与模具的“刚性锁紧”
既然是低压铸造,保温炉里是有0.6bar左右的正压的。这就要求模具与保温炉接口处(通常是升液管与模具底板、炉盖密封圈之间)必须极其严丝合缝。
很多车间发现铸件质量不稳,查来查去,其实是模具底板与升液管法兰的接合面发生了微小漏气。漏出的高压气体进入型腔,直接扰乱了充型流场。因此,模具底板在加工时,安装密封圈的凹槽尺寸、表面光洁度要求极高,必须能抗住高温下橡胶密封圈的加速老化。
此外,虽然低压铸造的充型压力低,但在保压阶段,型腔内部依然存在一定的胀型力。如果模具的锁模机构(如模具的分型面配合)刚性不足,上下模在气压下微微张开,就会产生飞边。因此,模具的定位销必须粗壮且耐磨,确保合模时的对中精度,防止因为微小的错位而破坏密封面。
复杂的热平衡:从“多路冷却”看模机联动
低压铸造的金属液是在极平稳的状态下充型的,它自身没有巨大的动能去克服凝固过程中的热量不均。这意味着,铸件的凝固顺序,全凭模具的冷却系统来主动控制。
对于像发动机缸盖、电机壳体这种壁厚差异巨大、结构复杂的零件,模具内部通常设计了极其复杂的点冷管(Jet Cooling)。在靠近升液管的内浇口处,因为铝液温度最高且需要持续补缩,模具必须相对保温;而在远离浇口的薄壁处,则需要强效水冷。
这就涉及到模具与主机控制系统的深度绑定。一套优秀的低压铸造模具,会将内部的冷却水路分成十几路甚至更多,并在关键热节处埋设热电偶。在盛世伟业的低压铸造机设计中,系统预留了多路独立的冷却控制接口,模具的信号直接接入机器的PLC。机器根据预先设定的工艺曲线,在充型的特定阶段,指令模具的某一路水路瞬间通水,另一路延迟开启。这种模与机的“神经元级”联动,才是压出高致密度铸件的核心底牌。
模具维保:别让涂层成为废品制造机
再好的模具,也经不起粗暴的对待。低压铸造模具的维保,重点在于“涂层管理”与“排气清理”。
脱模涂层的厚度极有讲究。喷厚了,涂层燃烧产生的气体不仅会增加内部含气量,还会让铸件尺寸变小;喷薄了,铝液直接跟模具钢粘黏,拉伤模具。老练的操作工会在模具预热到250度左右时,采用微雾喷枪,均匀地扫上一层薄薄的保温涂料。
每天下班前,绝对不能直接关水停机。模具如果遭遇骤冷,内部会产生极大的热应力,极易产生微裂纹。正确的做法是逐步减小冷却水流量,让模具在保温状态下自然缓慢降温。
此外,排气塞里的积碳清理是每天的必修课。如果排气塞堵死,第二天的第一模必定出气孔。用专用清洗剂或压缩空气反吹,保持模具的透气性,是确保良品率的基础动作。
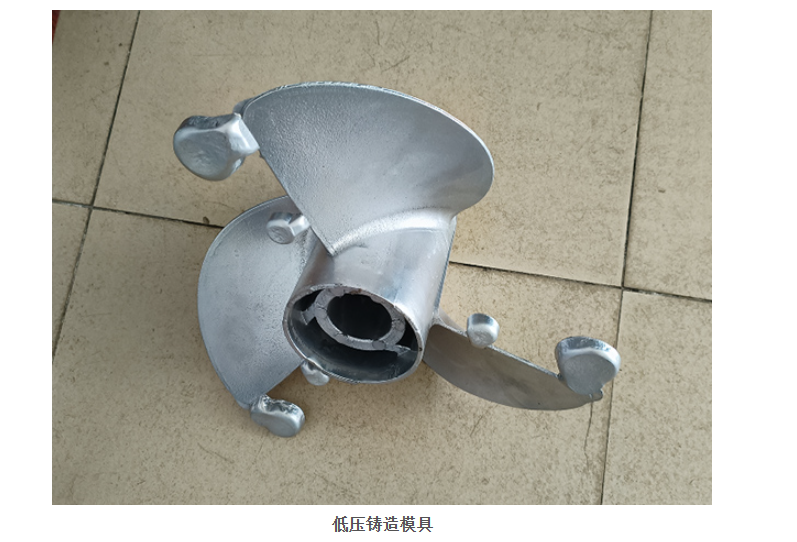
低压铸造,听着温柔(低压),实则是对模具的物理设计与热平衡提出了严苛的考验。从升液管的咽喉控制,到逆向排气的气液平衡,再到与压机完美匹配的热场调节,这三大关卡跨越了,低压铸造模具才能真正成为工厂里稳定产出的利润发动机。